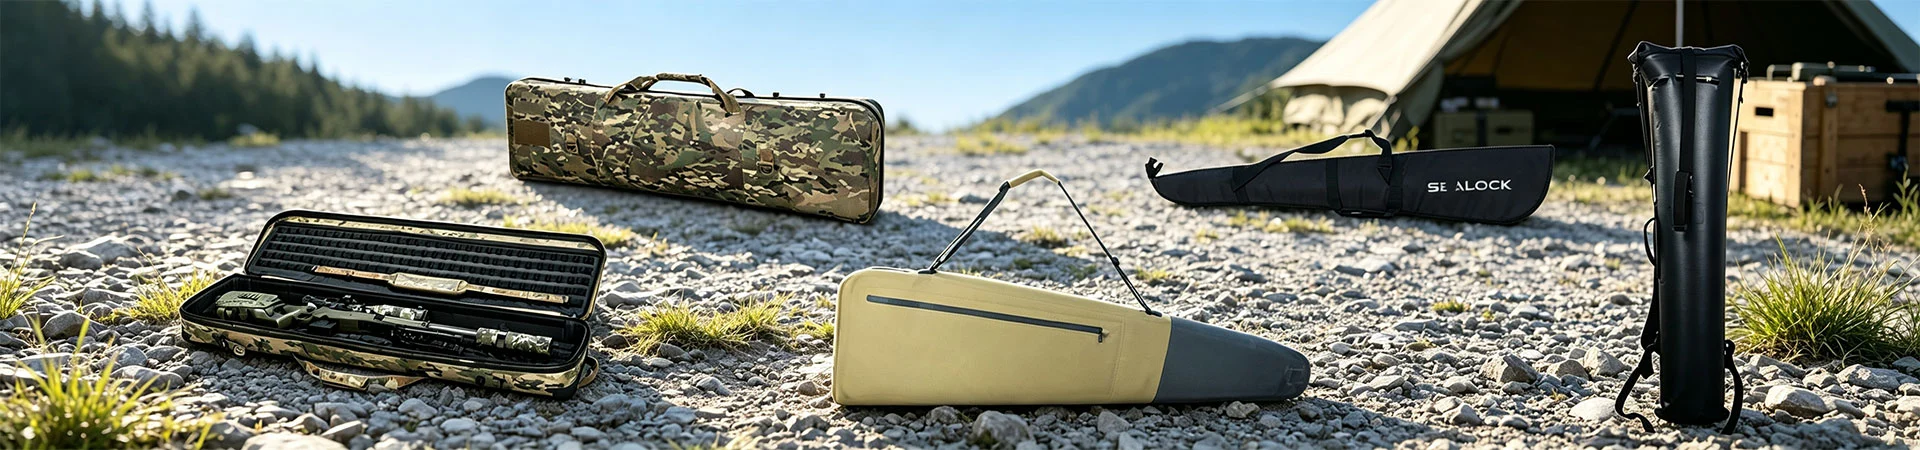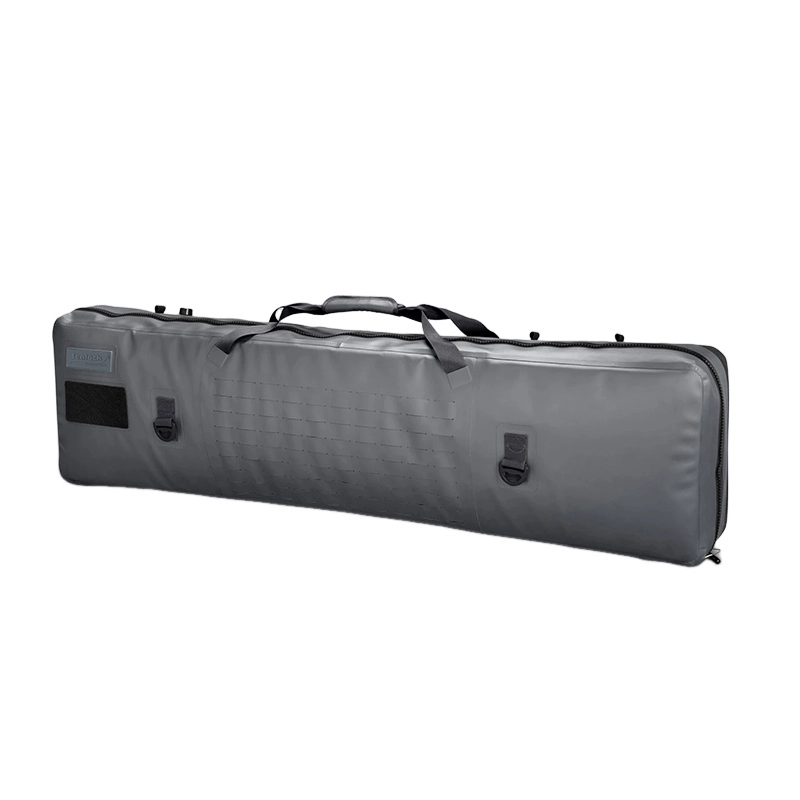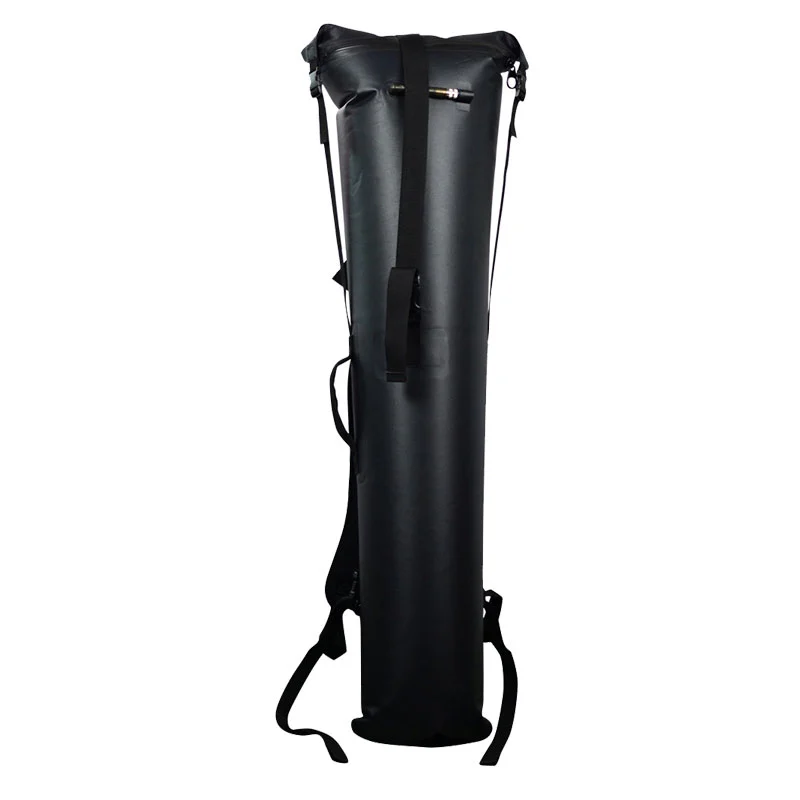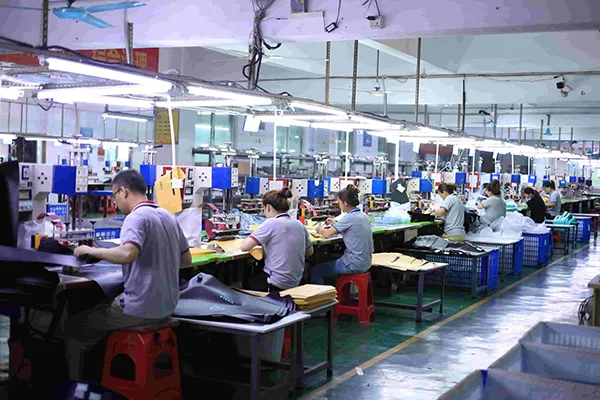
SL-E603 HF-hitsattu asekotelo on kooltaan 122 × 30 × 8 cm ja paino noin 1,1 kg ja sisäinen tilavuus noin 25–30 litraa. 840D TPU -laminoitu kuori on muodostettu 27,12 MHz:n elektrodityökaluilla yksiosaiseksi rungoksi tiivistetyllä piippukammiolla ja suljetulla kierrekammiolla. hitsattu rungon saumaan ja luokitus IPX7. Hitsaus toimii itse Dongguanissa Kiinassa ja Ho Chi Minh Cityssä Vietnamissa. MOQ 300 kpl, näytteet 7-10 päivässä.
Hitsausparametrit - teho, elektrodin paine ja viipymäaika - asetetaan ja kirjataan jokaiselle saapuvalle kangaserälle, ja ensimmäisen kappaleen näyte testataan tuhoavasti jokaisen tuotantoajon alussa. Pakaran säteen kaarevat hitsit kuoritaan erillisenä osana. Parametritietueet ovat saatavilla OEM-laatutiedostoille.
Hitsattavuus riippuu molekyylien napaisuudesta. TPU- ja PVC-hitsaus puhtaasti; polyeteeni ja polypropeeni ovat ei-polaarisia eikä niitä voida RF-hitsata; Päällystämätön nailon tai polyesteri vaatii hitsattavan laminaatin. 840D kudottu pohja kestää kulutusta ja TPU-laminaatti tarjoaa sekä vedenpitävän esteen että hitsattavan kerroksen.
Yksiosainen hitsattu kuori, jossa näkyy kammioprofiili ja hitsattu tasku
Mikä tekee tästä kuoresta vaikeampaa hitsata kuin putkea
Sylinterimäinen kuivapussi on toistuva suora sauma. Kammioinen asekotelo ei ole.
Ominaisuus
Hitsauksen seuraus
Pyöristetty takakammio
Kaareva hitsauspolku; säteen mukaan muotoiltu elektrodityökalu
Kapeneva tynnyrikammio
Hitsauksen leveyden tulee pysyä vakiona paneelin kapeneessa
Litteä 8 cm profiili
Kaksi suurta pintaa kohtaavat kapeassa reunahitsauksessa valssatun putken sijaan
Hitsattu tarviketasku
Toinen hitsausoperaatio jo hitsatulle pinnalle
Vetoketju hitsattu saumaan
Erilaiset materiaalit yhdistettiin samassa toimenpiteessä
Hihnan ankkuripaikat
Hybridihitsaus pistekuormitusasennoissa
Jokainen niistä on erillinen työkalu- ja parametripäätös. Tästä syystä kammioisella HF-hitsatulla pistoolikotelolla on korkeammat kehityskustannukset kuin putkella, ja siksi mainitsemme työkalut nimenomaisesti sen sijaan, että taittaisimme sen yksikköhinnaksi.
Kolme muuttujaa
Taajuus määräytyy laitteilla. Kaikki, mitä käyttäjä voi tehdä väärin, on kolmessa asetuksessa, jotka määritetään jokaiselle saapuvalle kangaserälle ja tallennetaan.
Muuttuva
Toiminto
Jos asetettu liian alhaiseksi
Jos asetettu liian korkeaksi
Tehoa
Lämmön muodostumisnopeus liitoksessa
Alisulatettu; sauma erottuu siististi
Materiaali palaa tai ohenee hitsauksessa
Elektrodin paine
Pakottaa pehmennetyt kerrokset yhteen
Epätäydellinen sulatus hitsin leveydellä
Materiaali siirtynyt; hitsaa ohut
Viipymäaika
Kokonaisenergia niveleen
Kylmä hitsi, jolla on huono liitoslujuus
Ylikuumeneminen ja haurastuminen
Paineenalainen jäähdytys on neljäs vaihe, ja se ohitetaan useimmiten edullisissa tuotannossa. Elektrodin vapauttaminen ennen sulatetun polymeerin uudelleen jähmettymistä jättää liitoksen, joka näyttää oikealta ja kuoriutuu irti kuormituksen vaikutuksesta.
Miksi vain jotkin materiaalit hitsaavat
Prosessi riippuu molekyylien polariteetista. Dipolilla varustettu polymeeri reagoi vaihtuvaan kenttään ja lämpenee sisäisesti; ei-polaarinen polymeeri ei reagoi ollenkaan, riippumatta siitä, mitä tehoa käytetään.
Materiaali
RF-hitsattava
Huom
TPU
Kyllä
Voimakkaasti polaarinen; hitsaa siististi – SL-E603-kuori
PVC
Kyllä
Voimakkaasti polaarinen; hitsaa hyvin, edullisempi, raskaampi
PU-pinnoitettu
Vaihtelee
Riippuu pinnoitteen koostumuksesta ja paksuudesta
Polyeteeni
Ei
Ei-polaarinen; tarvitsee kuumailma- tai ultraäänimenetelmiä
Polypropeeni
Ei
Ei-polaarinen; ei RF-hitsattava
Päällystämätön nailon tai polyesteri
Ei
Pelkkää pohjakangasta ei voida hitsata
Tästä syystä kuori on määritelty TPU-laminoiduksi kudotun kankaan sijaan. 840D kudottu pohja kestää kulutusta; TPU-laminaatti on sekä vedenpitävä este että hitsauksen mahdollistava kerros.
Hyväksymiskriteeri
Tuhoava kuorintakoe: oikein hitsatussa näytteessä peruskangas repeytyy ennen kuin hitsi irtoaa. Siististi aukeava sauma hitsauslinjaa pitkin osoittaa, että liitoksessa ei ole riittävästi energiaa ja käynnistää parametrien tarkistuksen ennen tuotannon jatkamista. Tämä suoritetaan jokaisen tuotantoajon alussa, ja tietueet ovat saatavilla OEM-laatutiedostoille.
Mitä hitsaus poistaa vikaluettelosta
Vikatila nidotussa kotelossa
Hitsatulla kuorella
Saumateippi kohoaa lämpö- ja pesujaksojen jälkeen
Ei nauhaa
Neulan rei'itykset avautuvat uudelleen liiman ikääntyessä
1. Saapuvan kankaan tarkastus ja hitsattavuuskoe erässä
2. Hitsausparametrien asetus — teho, paine, viipymä, joka on tallennettu erää kohti
3. Ensimmäisen kappaleen hitsausnäyte ja vaurioittava kuorintakoe
4. Paneeleiden tarkkuusleikkaus kammioon
5. Pakarammion säteen RF-hitsaus
6. Kapenevan tynnyrikammion ja reunasaumojen RF-hitsaus
7. Lisävarustetaskun ja vetoketjusauman hitsattu kiinnitys
8. Hihnaankkureiden ja kahvakiinnikkeiden hybridihitsaus
9. Upotusvarmennus IPX7-ehtoa vastaan
10. Lopputarkastus ja vientipakkaus
Hitsauksen tarkastus
Tarkista
Menetelmä
Taajuus
Materiaalin hitsattavuus
Koehitsaus saapuvalle erälle
Jokainen erä
Parametrien tietue
Teho, paine, viipymä kirjattu
Jokainen erä
Ensimmäisen artikkelin kuori
Tuhoava kuorinta näytehitsauksessa
Jokaisen lenkin alku
Hitsauksen ulkonäkö ja reunan määritelmä
Visuaalinen, työn alla
Jatkuva
Hitsauksen leveyden johdonmukaisuus
Mitattu hyväksyttyä näytettä vastaan
Näytteenotto
Kaareva osa hitsaus
Visuaalinen pakaran säteellä
100 %
Valmis veden eheys
Upotustarkastus
Hyväksytyn näytteenottosuunnitelman mukaan
Hitsauskokeet
Oikeudenkäynti
Menetelmä
Tulokset
Sauman kuori
Tuhoava kuori hitsatussa näytteessä
Vanhempana kangas repeytyi ennen sauman irtoamista
Kaarevan hitsin eheys
Kuorimistesti erityisesti pakaran säteellä
Pidetään yhtä lailla suorien hitsien kanssa
IPX7 upotus
Sinetöity kotelo upotettuna 1 metrin syvyyteen 30 minuutiksi
Ei sisääntuloa missään hitsatussaumassa
Sauman jouston väsyminen
Toistuva taivutus hitsauslinjassa
Ei halkeilua tai irtoamista
Hydrolyysin kestävyys
Pitkäaikainen lämmin, kostea altistus
Ei sauman pehmentymistä tai irtoamista
Matalan lämpötilan eheys
Taivutettu 12 tunnin jälkeen -20 °C:ssa
Saumat ehjät; ei hauras murtuma
Hankaus ja letku
Toistuva aggressiivinen saumaalueiden puhdistus
Ei hajoamista; ei teipin reunaa nostettavaksi
Ankkuripaikan veto
Jatkuva kuormitus hitsatuissa hihnapisteissä
Ei hitsatun paikan irtoamista
Valmistuskyky
Suurtaajuinen hitsaus on pikemminkin pääomalaitteisto kuin alihankinta. Hitsauslinjamme toimivat itse Dongguanissa Kiinassa ja Ho Chi Minh Cityssä Vietnamissa, elektrodityökalut on kehitetty talon sisällä mukautettuja muotoja varten, hitsattavuus testataan jokaisessa saapuvassa erässä, ja hitsauslinja ja tarkastusprosessi ovat avoinna ostajan auditoinnille.
Viimeaikainen työ
Kanada – metsästysbrändin työkaluprojekti
Brändi halusi syvemmän takakammion aseille säädettävillä kammoilla, mikä muutti hitsaussädettä pelkän ulottuvuuden sijaan. Kehitimme uutta puikkotyökalua tarkistettua käyrää varten ja testasimme kaarevan osan erityisesti ennen hyväksyntää, koska kaareva hitsi on se, missä työkaluvirhe näkyy ensimmäisenä. 450 kpl, 47 päivää sisältäen työkalut.
Alankomaat — maahantuojan laatutiedosto
Heidän vaatimustenmukaisuustiiminsä vaati hitsausparametrien kirjaamista eräkohtaisesti upotusraportin ohella, koska se oli aiemmin hyväksynyt toimittajan suullisen vakuutuksen. Toimitimme kirjatut teho-, paine- ja viipymäluvut lähetyksen ja ensimmäisen tuotteen kuorintatulosten mukana. 600 kpl, 43 päivää.
Japani – PVC-vapaa erittely
Markkinoiden vaatimukset sulkivat PVC:n pois kokonaan. Vakio 840D TPU -rakenne oli jo yhteensopiva, ja vahvistimme materiaalin koostumusdokumentaatiot toimitusketjun kautta sen sijaan, että olisimme korvanneet mitään. 350 kpl, 42 päivää.
Mitä ostajat kertoivat meille
"Kaarevat hitsit ovat paikka, jossa toimittaja selviää. Testasit sen osion yksinään ja näytit meille tuloksen."
— Tuoteinsinööri, metsästysbrändi
"Parametritietueet erää kohden muuttivat vaatimuksen asiakirjaksi. Sääntöjenmukaisuustiimimme lakkasi esittämästä kysymyksiä sen jälkeen."
— Laatupäällikkö, maahantuoja
"Jos kangas repeytyy ennen saumaa, ei ole enää mitään kiistettävää. Se oli testi, joka vakuutti meidät."
— Hankintajohto, ulkotarvikkeiden jakelija
1. Mitä on suurtaajuushitsaus?
Sähkömagneettinen kenttä taajuudella 27,12 MHz kääntää napaisuuden noin 27 miljoonaa kertaa sekunnissa. Polaariset molekyylit TPU:ssa yrittävät asettua uudelleen jokaisen suunnanvaihdon yhteydessä, ja sisäinen kitka tuottaa lämpöä liitoksen koko paksuuden läpi kerralla. Elektrodipaineen alaisena pehmennetyt kerrokset sulautuvat ja jähmettyvät uudelleen yhtenä jatkuvana osana.
2. Miksi kammiokotelo on vaikeampi hitsata kuin putki?
Putki on toistuva suora sauma. Tässä kuoressa on säteen mukaan muotoiltu kaareva takakammio, joka vaatii työkaluja, kartiomainen tynnyrikammio, jossa hitsin leveyden on pysyttävä vakiona paneelin kapeneessa, hitsattu tasku, joka on kiinnitetty jo hitsatulle pinnalle, ja saumaan hitsattu vetoketju. Jokainen on erillinen työkalu- ja parametripäätös.
3. Mistä tiedät, että hitsaus on hyvä?
Tuhoava kuorintatesti. Oikeassa hitsauksessa peruskangas repeytyy ennen kuin sauma irtoaa. Puhdas erottelu hitsauslinjaa pitkin tarkoittaa riittämätöntä energiaa ja käynnistää parametrien tarkistuksen ennen tuotannon jatkamista.
4. Mitkä ovat prosessimuuttujat?
Teho, elektrodin paine ja viipymäaika, asetettu saapuvaa kangaserää kohti ja kirjattu. Paineenalainen jäähdytys on neljäs vaihe, ja se ohitetaan useimmiten edullisessa tuotannossa – elektrodin varhainen irrottaminen jättää liitoksen, joka näyttää oikealta ja irtoaa kuormituksen vaikutuksesta.
5. Voiko vedenpitävää kangasta RF-hitsata?
Ei. Prosessi vaatii molekyylien polariteetin. TPU ja PVC hitsaavat hyvin; polyeteeni ja polypropeeni ovat polaarisia, eikä niitä voida RF-hitsata ollenkaan. Päällystämätön nailon tai polyesteri vaatii hitsattavan laminaatin. Hitsattavuus testataan jokaisessa saapuvassa erässä.
6. Hitsaatko itse?
Kyllä, omilla linjoillamme Dongguanissa Kiinassa ja Ho Chi Minh Cityssä Vietnamissa, itse kehitetyillä elektrodityökaluilla. Hitsauslinja ja tarkastusprosessi ovat avoinna ostajan auditoinnille.
7. Mitä hitsaus poistaa vikaluettelosta?
Saumanauhan nosto, neulan rei'itykset avautuvat uudelleen liiman ikääntyessä, löysät ompeleet tärinän vaikutuksesta, taskusaumat vuotavat kuoren läpi ommeltuista kohdista ja hihnaankkurit lävistävät esteen. Mitään näistä vikatiloista ei ole hitsatussa vaipassa.
8. Voidaanko HF-hitsattua pistoolin koteloa hankaa tai letkulla?
Kyllä. Hitsatut saumat kestävät puhdistusta, joka vaurioittaisi teipattua koteloa, koska teippiä ei voi nostaa. Tämä on hyödyllistä suolan, lian tai veren altistumisen jälkeen.
9. Halkeilevatko hitsatut saumat kylmässä?
Ei. Kahdentoista tunnin jälkeen -20 °C:ssa saumat pysyivät ehjinä ja joustavina ilman hauraita murtumia hitsauslinjassa.
10. Onko saatavilla PVC-vapaata rakennetta?
Kyllä. Vakio 840D TPU -rakenne on PVC-vapaa, ja materiaalin koostumusdokumentaatio voidaan toimittaa toimitusketjun kautta sitä vaativille markkinoille.
11. Voitko kehittää mukautetun muodon?
Kyllä. Elektrodityökalut on kehitetty talon sisällä mukautettuja pituuksia, kammioprofiileja, hitsattuja vahvikkeita ja logolappuja varten. Työkalu on ilmoitettu nimenomaisesti sen sijaan, että se olisi sisällytetty yksikköhintaan.
12. Mitkä ovat kaupalliset ehdot?
MOQ 300 kpl, näytteet 7-10 päivässä, tuotanto 30-45 päivässä, noteerattu EXW, FOB tai CIF, työkalukehitys tarjottu projektikohtaisesti ja hitsausparametridokumentaatio saatavilla laatutiedostoille.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö